Manufatura aditiva: o que é, como funciona, tipos e aplicações na indústria
Atualizado em 6/10/26 - Escrito por Thiago Leão na(s) categoria(s): Produção
manufatura aditiva é um conjunto de processos de fabricação que cria peças pela adição controlada de material, normalmente camada por camada, a partir de um modelo digital.
A possibilidade de transformar um arquivo 3D diretamente em uma peça física abre caminhos interessantes para prototipagem, produtos personalizados, geometrias complexas e fabricação de lotes reduzidos. Porém, quando essa tecnologia entra no ambiente industrial, surgem decisões sobre material, parâmetros de processo, acabamento, inspeção, repetibilidade e custo.
Uma peça pode sair da máquina com a geometria esperada e ainda exigir operações adicionais antes de estar pronta para uso. Por isso, entender onde a tecnologia realmente gera valor é tão importante quanto conhecer os equipamentos e processos disponíveis.
Ao longo deste artigo, você vai entender como:
- Identificar aplicações adequadas para a tecnologia, considerando requisitos técnicos e características da peça.
- Comparar os principais processos de fabricação aditiva, relacionando materiais, limitações e usos industriais.
- Avaliar custos com mais profundidade, incluindo preparação, máquina, pós-processamento, qualidade e perdas.
- Estruturar um teste industrial, saindo da curiosidade tecnológica para uma análise técnica e econômica.
- Organizar engenharia e produção para ganhar escala, mantendo informações, materiais, tempos e custos sob controle.
Vamos em frente:
O que é manufatura aditiva
A manufatura aditiva transforma um modelo digital em um objeto físico por meio da deposição, união, solidificação ou fusão controlada de material. Dependendo da tecnologia utilizada, esse material pode ser polímero, metal, resina, cerâmica ou até uma composição desenvolvida para uma aplicação específica.
A construção em camadas é uma das características mais conhecidas do processo. Entretanto, o princípio industrial envolve uma cadeia muito maior, começando na engenharia da peça e avançando por preparação do arquivo, configuração dos parâmetros, fabricação, retirada da peça, acabamento e inspeção.
É comum encontrar os termos fabricação aditiva e impressão 3D utilizados no mesmo contexto. Na indústria, a expressão manufatura aditiva ajuda a ampliar a visão para além das impressoras de bancada, porque engloba processos capazes de fabricar protótipos, dispositivos, ferramentas e componentes destinados ao uso final.
Essa característica modifica algumas limitações tradicionais do projeto de produto. Canais internos, estruturas vazadas, consolidação de componentes e formas difíceis de obter por usinagem podem se tornar tecnicamente viáveis, desde que o processo escolhido consiga atender aos requisitos de material, resistência, tolerância e acabamento.
Ao mesmo tempo, liberdade geométrica precisa ser acompanhada de conhecimento de processo. Orientação da peça, necessidade de suportes, espessura mínima de paredes e comportamento térmico podem afetar diretamente o resultado.
A engenharia continua sendo responsável por garantir que a peça seja fabricável e adequada à aplicação. Com esse conceito claro, vale acompanhar como o arquivo digital percorre todas as etapas até se transformar em uma peça pronta.
Como funciona a manufatura aditiva do projeto à peça pronta
O funcionamento da manufatura aditiva pode parecer simples quando observado apenas durante a fabricação. A máquina recebe um arquivo e começa a construir a geometria, mas existe uma sequência de decisões antes e depois dessa etapa.
Na prática, um fluxo industrial pode ser organizado da seguinte forma:
- Desenvolvimento do modelo digital: a engenharia cria ou adapta o modelo tridimensional da peça em um software CAD, considerando função, dimensões, esforços e requisitos de fabricação.
- Preparação do arquivo: o modelo é convertido para um formato compatível com o processo e analisado para verificar geometria, possíveis erros, orientação de fabricação e necessidade de suportes.
- Definição dos parâmetros: são configuradas condições como espessura de camada, temperatura, potência, velocidade, preenchimento e outros parâmetros específicos da tecnologia utilizada.
- Fabricação da peça: a máquina executa a construção progressiva do componente de acordo com as informações digitais preparadas anteriormente.
- Pós-processamento: dependendo do processo, pode ser necessário retirar suportes, remover pó, realizar tratamento térmico, curar resinas, usinar superfícies ou aplicar acabamento.
- Inspeção e liberação: dimensões, acabamento, propriedades e outros requisitos são avaliados conforme a criticidade e a finalidade da peça.
Essa sequência mostra por que o arquivo digital representa o início do processo produtivo. A qualidade do resultado depende das decisões tomadas ao longo de toda a cadeia.
Imagine uma indústria que deseja fabricar internamente um gabarito utilizado na montagem. O modelo pode levar poucas horas para ser desenhado e produzido, mas será necessário verificar se o material suporta o esforço, se as dimensões são estáveis, se o acabamento interfere na operação e quantos ciclos de utilização o dispositivo precisa suportar.
Quando a aplicação envolve um componente funcional de maior responsabilidade, o nível de controle cresce ainda mais. Surgem requisitos de rastreabilidade de material, parâmetros utilizados, inspeção dimensional, testes e registro da versão de projeto.
Compreender esse fluxo ajuda a perceber por que existem tecnologias diferentes de manufatura aditiva. Cada uma transforma o material de uma forma específica e, por consequência, apresenta características próprias de custo, acabamento, produtividade e aplicação.
Quais são os principais tipos de manufatura aditiva
Existem diferentes famílias de processos de manufatura aditiva. Conhecer as principais ajuda o gestor a evitar uma escolha baseada apenas na disponibilidade de uma determinada impressora.
A Extrusão de Material, ou MEX, utiliza material que passa por um sistema de deposição e é colocado progressivamente na região de fabricação. Tecnologias conhecidas como FDM e FFF estão nesse grupo e são bastante utilizadas com polímeros em protótipos, dispositivos, gabaritos e algumas peças funcionais.
Sua disponibilidade e variedade de equipamentos tornam o processo acessível para muitos projetos. Entretanto, propriedades mecânicas podem variar conforme orientação das camadas, parâmetros utilizados e material, o que precisa ser considerado quando o componente está sujeito a esforços.
A Fotopolimerização em Cuba, ou VPP, utiliza resinas fotossensíveis que são solidificadas de forma controlada pela ação de uma fonte de luz. Processos como SLA e DLP fazem parte dessa família.
Essa alternativa pode produzir peças com bom nível de detalhe e superfícies adequadas para protótipos visuais, modelos e aplicações específicas. A escolha da resina precisa considerar comportamento mecânico, temperatura, estabilidade e condições de uso da peça.
Já a Fusão em Leito de Pó, ou PBF, trabalha com uma camada de material particulado que recebe energia apenas nas regiões determinadas pelo modelo. Existem tecnologias para polímeros e metais, incluindo processos industriais empregados na fabricação de componentes de maior desempenho.
Há ainda outras famílias, como jateamento de material, jateamento de aglutinante e deposição com energia direcionada. O objetivo aqui é compreender que cada processo combina material, equipamento e mecanismo de fabricação de maneira diferente.
Isso afeta precisão, produtividade, custo, necessidade de suporte, pós-processamento e propriedades da peça final. Uma geometria adequada para determinado processo pode exigir alterações antes de ser produzida em outro.
Por isso, selecionar uma tecnologia começa pelos requisitos da peça e pela aplicação desejada. Depois dessa visão técnica, fica mais fácil observar onde a manufatura aditiva pode entregar valor de maneira concreta dentro da fábrica.
Onde a manufatura aditiva pode gerar valor na indústria
Uma das aplicações mais conhecidas da manufatura aditiva continua sendo a prototipagem. A engenharia consegue produzir modelos físicos para validar montagem, ergonomia, interferências e conceito antes de comprometer recursos com ferramental definitivo.
A aplicação industrial, porém, avançou para outros usos. O valor aparece principalmente quando determinadas características da peça combinam com as vantagens do processo escolhido.
Entre as possibilidades estão:
- Protótipos funcionais: permitem testar encaixes, movimentos e determinados esforços antes da definição final do produto.
- Dispositivos e gabaritos: podem apoiar montagem, inspeção, posicionamento e outras atividades do chão de fábrica.
- Peças personalizadas: cada unidade pode receber alterações geométricas a partir do arquivo digital, reduzindo a dependência de ferramental dedicado em algumas aplicações.
- Geometrias complexas: canais internos, estruturas leves e consolidação de componentes podem ser explorados quando trazem algum benefício técnico.
- Peças de reposição: determinados componentes podem ser avaliados para fabricação sob demanda, especialmente quando manter estoque físico representa um custo elevado.
- Lotes reduzidos: situações com baixo volume podem justificar a análise da tecnologia quando moldes ou ferramentas dedicadas pesariam demais sobre o custo inicial.
Um exemplo prático seria uma indústria de máquinas que precisa de um dispositivo específico para posicionar uma peça durante a montagem. Se o volume do dispositivo for baixo e sua geometria sofrer alterações conforme o produto evolui, a fabricação aditiva pode reduzir o tempo entre projeto, teste e correção.
Já uma peça simples, produzida aos milhares com processo convencional estabilizado e ferramental amortizado, exige uma comparação econômica bem diferente. Complexidade, volume, material e requisito técnico precisam ser analisados em conjunto.
Para aprofundar a relação entre matérias-primas, transformação e controle dos processos produtivos, baixe gratuitamente o eBook Guia de Transformação de Materiais no banner abaixo:
Depois de identificar onde a tecnologia pode criar valor, surge a parte que costuma separar um projeto interessante de uma aplicação industrial sustentável: entender vantagens, limitações e custo total.
Manufatura aditiva: vantagens, limites e custos que precisam entrar na decisão
A manufatura aditiva pode reduzir a necessidade de ferramental em determinados cenários, permitir personalização e ampliar as possibilidades de geometria. Também pode encurtar ciclos de desenvolvimento quando a engenharia precisa fabricar, testar, corrigir e produzir uma nova versão da peça.
Esses benefícios precisam ser relacionados às limitações do processo. Tempo de máquina, preço do material, acabamento, tolerâncias, produtividade e necessidade de inspeção influenciam diretamente a viabilidade.
Em componentes metálicos, por exemplo, fabricar a geometria pode representar apenas uma etapa. Remoção de suportes, tratamentos térmicos, usinagem de superfícies críticas e inspeções podem continuar fazendo parte do roteiro.
O mesmo raciocínio vale para peças poliméricas. Uma impressão rápida perde parte do seu benefício econômico se exigir muitas horas de preparação manual, acabamento ou correção antes de chegar ao uso.
Por isso, uma análise simples de custo pode começar com a seguinte fórmula:
Custo por peça boa = custo total do lote ÷ quantidade de peças aprovadas
O custo total do lote deve reunir material, preparação, tempo de máquina, pós-processamento, inspeção, perdas e outros recursos consumidos naquela fabricação.
Imagine um lote piloto com os seguintes valores:
- Material: R$ 350.
- Preparação e configuração: R$ 150.
- Tempo de máquina: R$ 1.200.
- Pós-processamento: R$ 300.
- Inspeção: R$ 200.
- Perdas e consumíveis: R$ 100.
O custo total seria de R$ 2.300. Se dez peças fossem aprovadas, o custo seria de R$ 2.300 ÷ 10, resultando em R$ 230 por peça boa.
Esse número ainda precisa ser comparado ao processo atual e aos impactos indiretos. Um componente de R$ 230 pode fazer sentido se eliminar um ferramental caro para uma produção de poucas unidades, enquanto a mesma relação pode perder atratividade diante de uma produção seriada com milhares de peças.
É justamente por isso que comparar manufatura aditiva e manufatura subtrativa apenas pelo custo de matéria-prima costuma produzir uma visão incompleta. Usinagem pode ser extremamente eficiente em diversos componentes, enquanto processos aditivos podem ganhar espaço em situações com geometrias específicas, personalização ou baixo volume.
Da mesma forma, moldagem, fundição e outros processos tradicionais mantêm vantagens importantes quando escala, velocidade de ciclo e repetibilidade estão bem estabelecidas. A análise industrial precisa considerar o custo total para entregar uma peça conforme, e não apenas o processo que chama mais atenção.
Se a sua empresa mede apenas o preço da impressão, quantas horas de preparação, acabamento, inspeção e engenharia podem estar ficando invisíveis na decisão?
Uma forma prática de responder a essa pergunta é testar uma aplicação real seguindo um método simples, com critérios técnicos e econômicos definidos antes do investimento.
Como testar a manufatura aditiva na sua indústria em 5 passos
Uma empresa interessada em manufatura aditiva pode aprender muito antes de comprar um equipamento próprio. O primeiro teste pode ser realizado internamente, em parceria com um fornecedor ou por meio de um serviço especializado.
O importante é evitar selecionar uma peça apenas porque ela parece interessante para impressão 3D. O piloto precisa responder a uma pergunta industrial concreta.
1. Escolha uma peça candidata
Procure uma aplicação com motivo claro para ser estudada. Pode ser um protótipo que demora para chegar, um gabarito usado internamente, uma peça personalizada, um componente de reposição ou outro item cujo processo atual apresente alguma oportunidade.
Registre como a peça é produzida atualmente, tempo necessário, custo, quantidade, problemas recorrentes e impacto sobre a operação.
2. Levante os requisitos técnicos
Defina dimensões, tolerâncias, acabamento, temperatura de trabalho, esforços, contato com produtos químicos e demais condições relevantes. Esses dados orientam a escolha do material e do processo.
Uma peça visual pode aceitar propriedades muito diferentes de um componente que trabalha sob carga ou participa diretamente da qualidade do produto fabricado.
3. Escolha processo e material
Cruze os requisitos com as alternativas disponíveis. Compare propriedades do material, dimensões possíveis, acabamento, necessidade de suporte, disponibilidade de fornecedores e operações posteriores.
Nesse momento, vale incluir a engenharia, produção e qualidade na discussão para evitar que a decisão fique restrita à capacidade de imprimir a geometria.
4. Fabrique e avalie o piloto
Produza uma pequena quantidade e registre parâmetros, tempos e ocorrências. Depois, submeta as peças aos testes necessários para a aplicação.
Avalie também o trabalho depois da máquina. Remoção, limpeza, acabamento, inspeção e movimentações consomem recursos e devem fazer parte do teste.
5. Compare o resultado técnico e econômico
Coloque lado a lado desempenho, custo, tempo total, desperdício, necessidade de estoque e flexibilidade. Se a aplicação fizer sentido, registre os aprendizados antes de partir para um volume maior.
Um bom piloto gera dados para a próxima decisão, mesmo quando o resultado mostra que o processo atual continua mais adequado para aquela peça.
Depois dos primeiros testes, o desafio muda de escala. Repetir o processo com controle depende de organizar engenharia, materiais, tempos, qualidade e custos de maneira consistente.
O que precisa estar organizado antes de escalar a manufatura aditiva
Enquanto existem poucas peças experimentais, a equipe consegue resolver várias situações manualmente. Quando a manufatura aditiva passa a participar da rotina produtiva, a quantidade de informações aumenta e a dependência de registros confiáveis também.
A empresa precisa controlar qual versão foi fabricada, qual material foi utilizado, quais parâmetros estavam definidos, quanto tempo a operação consumiu e qual foi o resultado da inspeção. Sem essa estrutura, comparar lotes e entender desvios se torna muito mais difícil.
Entre os dados que merecem atenção estão cadastro técnico, revisão de projeto, materiais, estrutura do produto, roteiro de fabricação, ordem de produção, parâmetros, inspeções, tempos realizados e custos.
Imagine que uma peça foi aprovada no primeiro lote e apresentou problema no terceiro. Se material, arquivo, versão, parâmetros e operações estiverem espalhados entre pastas, planilhas e registros informais, investigar a diferença pode consumir horas de engenharia.
O mesmo vale para custos. Uma alteração de orientação pode aumentar o tempo de construção; um novo suporte pode elevar consumo de material; uma especificação mais rigorosa pode acrescentar uma operação de inspeção. Sem continuidade entre engenharia e produção, essas mudanças podem chegar ao custo tarde demais.
O aprendizado da InoxForm sobre engenharia de produtos personalizados
A InoxForm, indústria de móveis em aço inox, enfrentava um problema relacionado à produção personalizada. Os itens eram gerenciados com apoio de planilhas e muitos projetos começavam praticamente do zero, aumentando o esforço de engenharia conforme o volume de pedidos crescia.
A empresa estruturou famílias de produtos e produtos-matriz, padronizando cerca de 70% do processo de engenharia. Com essa organização, projetos que podiam consumir semanas passaram a ser realizados em aproximadamente meia hora.
O caso é relevante aqui pela forma como a empresa estruturou a engenharia para lidar com personalização e crescimento. A pauta não informa utilização de manufatura aditiva pela InoxForm.
Para conhecer a experiência da empresa e entender como a organização da engenharia influenciou sua operação, assista à entrevista abaixo:
Esse aprendizado se conecta diretamente à industrialização de novas tecnologias. Quanto maior a variedade e a personalização, mais importante se torna reaproveitar estruturas, controlar revisões e fazer a informação técnica chegar à produção sem depender de trabalhos repetitivos.
É nesse ponto que sistemas de gestão industrial passam a apoiar a continuidade das informações entre engenharia, materiais, ordens, tempos e custos.
Como o Nomus ERP Industrial apoia a organização da engenharia e da produção
Quando a manufatura aditiva deixa a fase experimental e passa a compor o processo produtivo, os dados de engenharia precisam continuar circulando pela operação. Materiais, estruturas, ordens, roteiros e tempos precisam conversar para que a empresa consiga acompanhar o resultado industrial.
Um exemplo disso é o Nomus ERP Industrial, que possui recursos voltados à organização da engenharia e da produção. A relação com manufatura aditiva está justamente na capacidade de estruturar informações que acompanham uma peça desde sua definição até a fabricação e análise de custos.
Importação de arquivos de engenharia
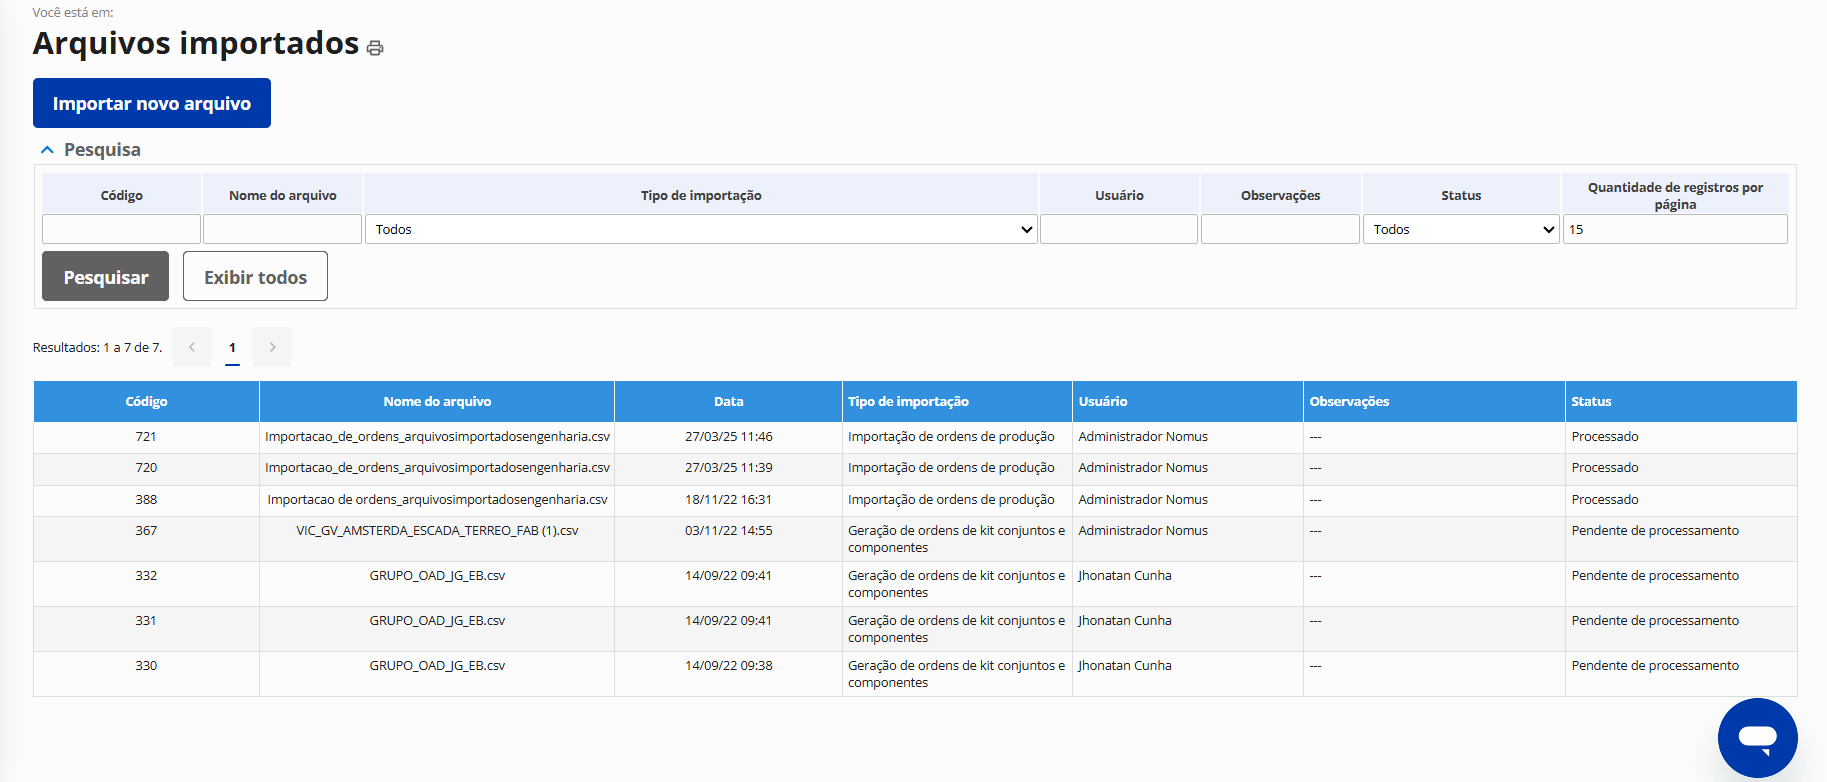
A Importação de arquivos de engenharia permite utilizar arquivos de engenharia para apoiar a geração de ordens de produção em produtos com engenharia sob encomenda. Isso reduz tarefas manuais quando informações técnicas precisam entrar no fluxo produtivo.
Em operações com variedade elevada, esse tipo de continuidade ajuda a diminuir retrabalho de preparação e erros de transcrição. Financeiramente, menos horas administrativas e de engenharia consumidas em atividades repetitivas significam maior capacidade para trabalhar em atividades que realmente exigem análise técnica.
Lista de materiais
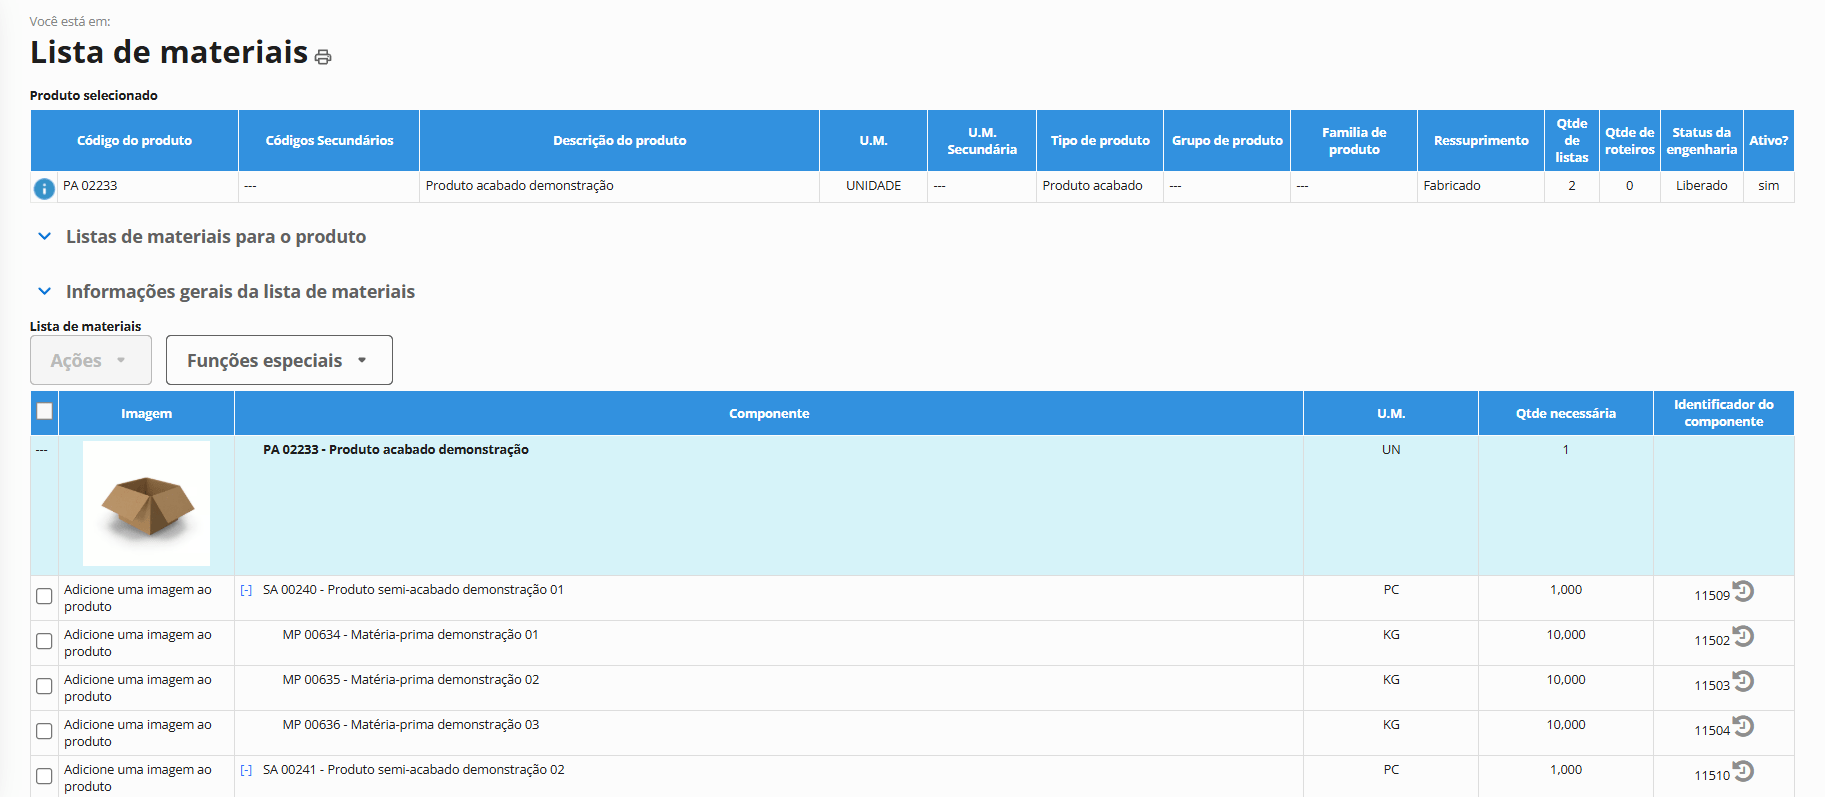
A Lista de materiais estrutura os componentes, matérias-primas e respectivas quantidades necessárias para fabricar produtos acabados e semiacabados. Isso cria uma referência para consumo, planejamento e cálculo de custos.
Em uma aplicação de manufatura aditiva, a lógica pode envolver tanto os materiais diretamente utilizados na fabricação quanto outros itens da estrutura e operações complementares. Com uma estrutura organizada, a empresa reduz consumos incorretos e melhora a rastreabilidade dos custos relacionados ao produto.
Roteiros de fabricação

Os Roteiros de fabricação registram as etapas, centros de trabalho e tempos previstos para executar a produção. Esse recurso é importante porque a fabricação de uma peça pode envolver preparação, processamento, acabamento, inspeção e outras operações.
Ao formalizar essas etapas, a empresa melhora o cálculo do custo padrão e passa a enxergar o processo completo. Isso evita avaliar economicamente uma peça considerando somente o período em que ela permanece dentro da máquina.
Análise de tempos reais de produção

A Análise de tempos reais de produção permite comparar o tempo planejado com aquilo que efetivamente foi consumido nas operações. Essa diferença é importante quando a empresa está aprendendo um novo processo.
Se o pós-processamento previsto em 20 minutos estiver consumindo uma hora por peça, o custo real começa a se afastar rapidamente da estimativa. Registrar esses tempos ajuda a atualizar parâmetros, melhorar orçamentos e proteger margem nas próximas produções.
Esse conjunto de informações ajuda a transformar experimentos em processos que podem ser acompanhados. A próxima etapa é usar esses dados para decidir quais aplicações merecem evoluir, quais precisam de ajustes e quais devem permanecer nos processos já utilizados pela fábrica.
Acompanhe a Nomus e continue evoluindo sua gestão industrial
A adoção de novas tecnologias produtivas ganha consistência quando vem acompanhada de organização, conhecimento técnico e controle dos processos. No Blog Industrial da Nomus, você encontra conteúdos sobre engenharia, PCP, produção, custos, qualidade e gestão para continuar desenvolvendo essa visão.
Acompanhe os canais da Nomus para receber novos materiais e continuar aprofundando temas que podem ajudar sua indústria a transformar conhecimento técnico em melhoria prática.
Vamos em frente!
Autor do Artigo
Thiago Leão
Engenheiro Mecânico Industrial formado na UERJ, Sócio e diretor comercial da Nomus. Thiago já atuou em fábricas de diversos setores, como: Embarcações, perfuração submarina, metal mecânica, materiais de escritório, alimentício, cosméticos e tubulação.
Encontre Thiago Leão nas redes sociais:
Participe! Deixe o seu comentário agora mesmo: